Description
Technical Specifications
- Product Model: PROVIBTECH TM521-A02-B00-C02-D00-E01-G00-10-M1
- Brand: ProvibTech
- Warranty: One Year
- Input Voltage: 24 VDC nominal power supply
- Operating Temperature: -40°C to +85°C
- Storage Temperature: -50°C to +100°C
- Response Time: Real-time vibration signal acquisition and processing
- Protection Class: IP65–IP67 industrial protection rating
- Accuracy Class: ±0.3% Full Scale
- Output Frequency: Frequency measurement range typically 10 Hz – 1 kHz
- Rated Current Range: ≤150 mA typical operating current
- Communication Interface: RS-485 industrial interface
- Supported Protocols: Modbus RTU and analog signal integration
- Overload Capacity: Designed to withstand high vibration environments up to 50 g shock levels
- Output Signals: 4–20 mA analog output, optional 0–10 V output and RS-485 data output
- Measurement Range: Velocity monitoring approx. 0.1 mm/s to 200 mm/s
- Dimensions: Approx. 120 × 60 × 40 mm
- Weight: Approx. 450 g
- Mounting Type: Threaded mounting (M8/M10) or machine surface mounting

Product Overview
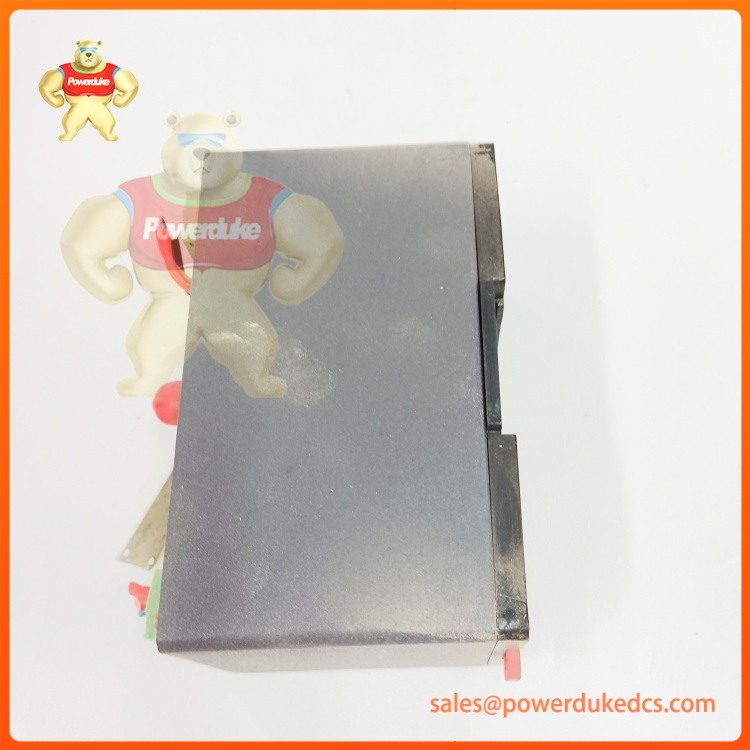
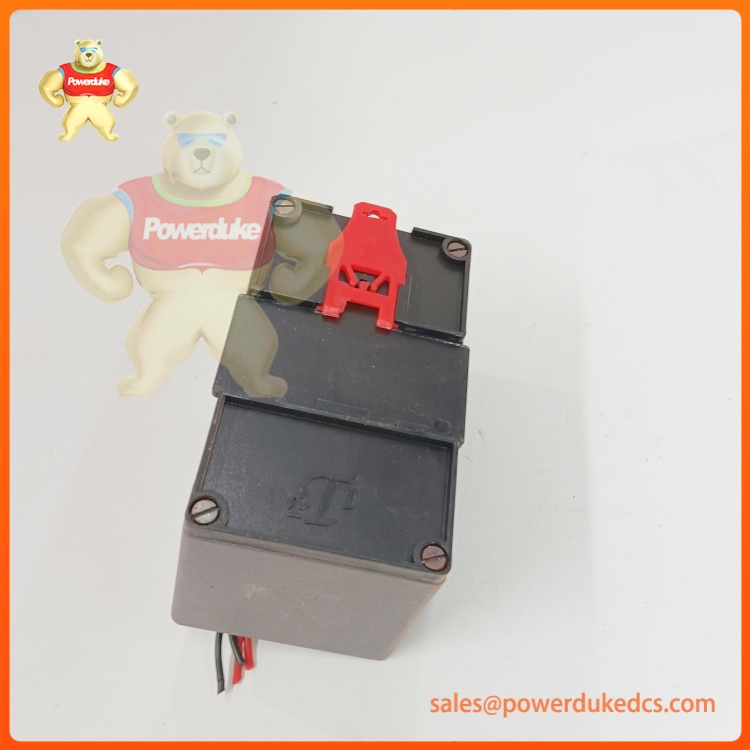
The PROVIBTECH TM521-A02-B00-C02-D00-E01-G00-10-M1 is an industrial vibration transmitter designed for continuous condition monitoring of rotating machinery such as motors, pumps, compressors, and turbines. The device converts mechanical vibration signals into standardized electrical outputs, allowing seamless integration with PLC, DCS, and machine health monitoring platforms.
In industrial environments, abnormal vibration often indicates early mechanical problems such as bearing degradation, shaft misalignment, rotor imbalance, or structural looseness. This transmitter continuously measures vibration velocity and converts the data into a 4–20 mA process signal, enabling control systems to monitor equipment health in real time and trigger alarms when vibration levels exceed predefined thresholds.
The module integrates high-sensitivity sensing technology with advanced signal conditioning circuits that filter noise and stabilize measurement output. Its rugged housing and wide temperature tolerance allow reliable operation in demanding industrial environments including power plants, petrochemical facilities, and heavy manufacturing lines. With flexible mounting options and standard industrial communication support, the ProvibTech transmitter becomes a key component in predictive maintenance systems and machinery protection solutions.
Key Functions
Continuous Vibration Velocity Monitoring
The transmitter measures vibration velocity across a wide measurement range, enabling accurate detection of both subtle and severe vibration changes. This capability helps maintenance teams identify mechanical faults at an early stage before they cause equipment failure.
Industrial Analog Signal Output
The device converts vibration signals into a 4–20 mA analog output, a standard industrial signal widely used in PLC and DCS systems. This ensures reliable long-distance signal transmission and strong resistance to electrical interference.
Advanced Signal Conditioning
Internal amplification, filtering, and calibration circuits process the raw vibration signals to produce stable and accurate measurement data. This improves measurement reliability in environments with electromagnetic interference or mechanical noise.
Multi-Output Communication Options
In addition to analog outputs, the transmitter can support digital communication such as RS-485 for advanced data acquisition systems. This enables integration with predictive maintenance platforms and remote monitoring systems.
Rugged Industrial Construction
The transmitter is designed with an IP-rated enclosure and shock-resistant structure to withstand harsh industrial environments, including dust, moisture, and mechanical vibration.
Application Scenarios
Power Generation Equipment
Steam turbines, generators, and auxiliary pumps require continuous vibration monitoring to prevent catastrophic failures. The transmitter provides real-time vibration data for turbine protection systems and maintenance planning.
Oil and Gas Rotating Machinery
Compressors, pipeline pumps, and processing equipment in refineries depend on vibration monitoring to detect imbalance or bearing damage. The transmitter supports continuous machine condition analysis in hazardous industrial environments.
Heavy Manufacturing and Mining
Industrial fans, crushers, and large electric motors often operate under extreme loads. The transmitter allows maintenance teams to monitor vibration trends and detect mechanical degradation early.
Predictive Maintenance Systems
Modern plants integrate vibration transmitters with asset management platforms. By analyzing vibration trends from sensors like this transmitter, maintenance engineers can schedule repairs before failures occur, reducing downtime and maintenance costs.